

Einordnung des Metallstanzens in der industriellen Fertigung
Das Metallstanzen gehört zu den etablierten Verfahren der industriellen Blechbearbeitung und wird insbesondere dann eingesetzt, wenn große Stückzahlen mit stabiler Qualität und wirtschaftlich vertretbaren Kosten gefertigt werden sollen.
In der praktischen Umsetzung zeigt sich jedoch, dass die Effizienz des Verfahrens nicht allein durch die Maschine oder den Prozess bestimmt wird. Entscheidend ist vielmehr die Abstimmung zwischen Bauteilkonstruktion, Werkstoff und Werkzeugauslegung. Werden diese Aspekte nicht frühzeitig berücksichtigt, entstehen im späteren Serienprozess vermeidbare Kosten oder Qualitätsabweichungen.
Gerade bei langfristig ausgelegten Projekten lohnt sich daher eine systematische Betrachtung bereits in der frühen Entwicklungsphase.
Technisches Prinzip und typische Prozessintegration
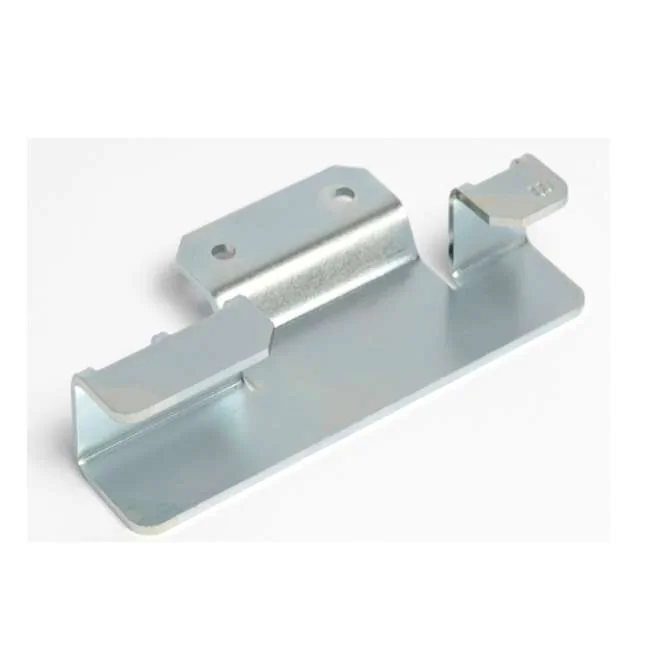
Beim Metallstanzen handelt es sich um ein spanloses Fertigungsverfahren, bei dem Blechmaterial durch ein Werkzeug in einer Presse getrennt oder umgeformt wird. Die hohe Wiederholgenauigkeit ergibt sich aus der festen Kopplung von Werkzeug und Maschine.
In industriellen Anwendungen werden einzelne Bearbeitungsschritte selten isoliert ausgeführt. Stattdessen werden mehrere Operationen in einem Werkzeug gebündelt, sodass innerhalb eines Pressenhubs unterschiedliche Prozessschritte ablaufen. Diese Integration ist ein wesentlicher Faktor für die hohe Produktivität.
Verfahrensübersicht und industrielle Einordnung
Die in der Praxis eingesetzten Stanzverfahren unterscheiden sich weniger durch ihr Grundprinzip als durch ihre Effizienz und ihren Anwendungsbereich.
| Verfahren | Typischer Einsatzbereich | Charakteristik in der Praxis |
|---|---|---|
| Einfachstanzen | Kleinserien, Prototypen | Hohe Flexibilität, geringe Werkzeugkosten |
| Folgeverbundstanzen | Großserienproduktion | Sehr hohe Effizienz, stabile Prozesse |
| Transferstanzen | Komplexe Geometrien | Hoher technischer Aufwand, flexibel |
| Feinschneiden | Präzisionsteile | Sehr hohe Schnittqualität, geringe Toleranz |
In der Serienfertigung dominiert das Folgeverbundstanzen, da hier mehrere Bearbeitungsschritte kontinuierlich kombiniert werden können. Dies führt zu einer hohen Ausbringung bei gleichzeitig stabiler Qualität.
Werkstoffe und ihr Einfluss auf den Prozess
Die Werkstoffwahl beeinflusst nicht nur die Bauteileigenschaften, sondern auch die gesamte Prozessauslegung. Unterschiede im Umformverhalten wirken sich unmittelbar auf Werkzeugbelastung, Standzeit und Prozesssicherheit aus.
| Werkstoff | Umformverhalten | Einfluss auf den Prozess | Typische Herausforderung |
|---|---|---|---|
| Stahl (DC01–DC04) | Gut umformbar | Stabiler Prozess | Standardanwendung |
| Edelstahl | Eingeschränkt | Höhere Kräfte, höherer Verschleiß | Werkzeugbelastung |
| Aluminium | Sehr gut umformbar | Geringe Kräfte | Maßhaltigkeit |
| Kupfer/Messing | Weich | Empfindlich gegenüber Verformung | Oberflächenempfindlichkeit |
In der Praxis zeigt sich, dass insbesondere hochfeste Materialien eine präzisere Prozessführung erfordern, während weichere Werkstoffe stärker zu unerwünschten Verformungen neigen.
Technische Grenzen im realen Produktionsumfeld
Trotz seiner Effizienz ist das Metallstanzen nicht für jede Geometrie geeignet. Bestimmte konstruktive Merkmale führen in der Praxis regelmäßig zu instabilen Prozessen oder erhöhtem Verschleiß.
| Parameter | Typische Grenze (Praxiswert) | Auswirkung bei Überschreitung |
|---|---|---|
| Lochdurchmesser | ≥ Materialstärke | Werkzeugverschleiß, unsaubere Kanten |
| Stegbreite | ≥ 1–1,5 × Materialstärke | Materialverzug, Bruchgefahr |
| Biegeradius | ≥ Materialstärke | Rissbildung |
| Umformgrad | abhängig vom Werkstoff | Rückfederung, Maßabweichung |
Solche Grenzen lassen sich nicht vollständig durch Werkzeugoptimierung kompensieren. Sie müssen bereits in der Bauteilkonstruktion berücksichtigt werden, um eine stabile Serienfertigung zu gewährleisten.
Werkzeugbau als zentraler Einflussfaktor
Die Qualität und Wirtschaftlichkeit des Stanzprozesses wird maßgeblich durch das Werkzeug bestimmt. Während Maschinenparameter vergleichsweise konstant gehalten werden können, liegt die eigentliche Herausforderung in der präzisen Auslegung des Werkzeugsystems.
Ein besonders sensibler Parameter ist der Schneidspalt. Bereits geringe Abweichungen können entweder zu erhöhtem Verschleiß oder zu einer Verschlechterung der Schnittqualität führen. Ergänzend dazu spielen Faktoren wie Wärmebehandlung, Beschichtungen und Führungssysteme eine entscheidende Rolle für die Standzeit.
Erfahrungen aus der Praxis zeigen, dass viele Qualitätsprobleme nicht auf den Prozess selbst zurückzuführen sind, sondern auf eine nicht optimale Werkzeugauslegung.
Kostenstruktur im Metallstanzen aus industrieller Sicht
Die Kosten im Metallstanzen ergeben sich aus einem Zusammenspiel mehrerer Einflussgrößen, die nicht isoliert betrachtet werden können.
| Kostenfaktor | Einfluss auf den Stückpreis | Optimierungspotenzial |
|---|---|---|
| Materialeinsatz | Sehr hoch | Streifenlayout optimieren |
| Werkzeugkosten | Einmalig hoch | Komplexität reduzieren |
| Taktzahl | Direkt produktivitätsrelevant | Prozess stabilisieren |
| Standzeit | Einfluss auf Wartungskosten | Beschichtung / Materialwahl |
| Automatisierung | Reduziert Personalkosten | Prozessintegration |
Ein optimiertes Streifenlayout kann in vielen Fällen den größten Hebel darstellen, da der Materialanteil häufig den größten Kostenblock bildet.
Konstruktive Auslegung und fertigungstechnische Auswirkungen
Ein erheblicher Anteil der späteren Produktionskosten wird bereits in der Konstruktionsphase festgelegt. Bauteile, die ohne Berücksichtigung fertigungstechnischer Randbedingungen entwickelt werden, führen häufig zu unnötig komplexen Werkzeugen oder instabilen Prozessen.
Typische Herausforderungen entstehen bei ungünstigen Geometrien, nicht abgestimmten Toleranzen oder einer ungleichmäßigen Materialverteilung. Solche Aspekte lassen sich im Nachhinein nur mit erheblichem Aufwand korrigieren.
In der Praxis zeigt sich, dass bereits kleine Anpassungen im Design signifikante Verbesserungen in Bezug auf Kosten und Prozesssicherheit ermöglichen können.
Einordnung gegenüber alternativen Fertigungsverfahren
Im Vergleich zu Verfahren wie Laserschneiden oder CNC-Bearbeitung zeigt das Metallstanzen seine Stärken insbesondere bei hohen Stückzahlen.
| Verfahren | Stärken | Schwächen |
|---|---|---|
| Metallstanzen | Niedrige Stückkosten, hohe Geschwindigkeit | Geringe Flexibilität |
| Laserschneiden | Hohe Flexibilität | Höhere Kosten pro Teil |
| CNC-Bearbeitung | Hohe Präzision | Sehr geringe Effizienz bei Serien |
Die Wahl des geeigneten Verfahrens hängt daher stark von Stückzahl, Geometrie und Anforderungen ab.
Fazit: Effizienz durch systematische Auslegung
Metallstanzen bleibt eine Schlüsseltechnologie in der industriellen Serienfertigung. Die entscheidenden Vorteile ergeben sich jedoch nicht allein aus dem Verfahren selbst, sondern aus der systematischen Abstimmung aller beteiligten Faktoren.
Praxisnahe Einordnung
In vielen Projekten zeigt sich, dass Optimierungspotenziale weniger im eigentlichen Fertigungsprozess liegen, sondern in der ursprünglichen Auslegung des Bauteils.
Eine frühzeitige technische Bewertung kann helfen, diese Potenziale zu identifizieren und unnötige Iterationen im weiteren Projektverlauf zu vermeiden.